Mi az a zárt láncú gyártás?
BESZÉLJEN SZAKÉRTŐINKKELA zárt hurkú gyártás egy olyan gyártási folyamat-vezérlési módszer, amelynek során az alkatrészek mérési eredményeit automatikusan a gép beállításainak módosításává alakítják át. Az alkatrészt megmérik, kiszámítják a szükséges beállításokat, majd azokat a gépre alkalmazzák, így bezárva a mérés és a gyártás közötti hurkot.
Az SPC-re (statisztikai folyamatirányítás) épül, de egy lépéssel tovább megy: nem csupán észleli, amikor egy folyamat eltér a tervtől, hanem kiszámítja és alkalmazza a korrekciót is. A Clooma megközelítését egy professzor kutatásai alapján fejlesztették ki Maurice Pillet és a SYMME laboratórium a franciaországi Savoie Mont Blanc Egyetemen.
A megmunkálás során a zárt hurkú gyártás két alapelvre épül:
- Összetett folyamatok irányítása, több tucat szerszámeltérés egyidejű korrekciójának kezelésével
- A folyamateltérés kijavítása, olyan csillapítási függvények révén, amelyek a tényleges eltérésre reagálnak, nem pedig a szokásos ingadozásra
Zárt ciklusú gyártás: három jelentés, egy középpont
A «zárt ciklusú gyártás» kifejezést többféle összefüggésben is használják:
- Körforgásos gazdaság: a hulladékok és az élettartamuk végéhez érő termékek nyersanyagként való újrahasznosítása.
- Termékéletciklus-kezelés: a gyártási és terepi adatok visszacsatolása a terméktervezésbe.
- Folyamatirányítás: a gyártás során a mérési eredmények visszacsatolása a gép beállításai közé.
Ez a cikk a harmadik jelentésre összpontosít, a precíziós megmunkálás területén, ahol a zárt hurkú szabályozás közvetlenül csökkenti a selejtet és a beállítási időt.
Hogyan működik a zárt hurkú gyártás a megmunkálás során?
Egy gépgyárban a zárt hurkú gyártás egy egyszerű ciklusként zajlik:
- Mérjük meg. A kezelő a műhely mérőberendezéseivel egy vagy több alkatrészt megmér.
- Számítsd ki!. A szoftver a tűréshatárok és a folyamat előzményei alapján elemzi az eredményeket, majd kiszámítja a szükséges kiigazításokat.
- Helyes. A szerszámeltolások visszaküldésre kerülnek a CNC-nek, kézi számítás vagy bevitel nélkül.
Az üzemeltetőnek már nem kell kitalálnia, mely eltolásokat kell módosítania, illetve mekkora mértékben. Ezt a szoftver végzi el, következetesen, minden műszakban.
1. alapelv: összetett folyamatok irányítása
Miért olyan nehéz a kézi beállítás?
A bonyolult alkatrészek esetében a méretek egymástól függenek: egy szerszámeltolás megváltoztatása egyszerre több jellemzőt is befolyásol. A gép beállítása így hamarosan igazi fejtörővé válik.
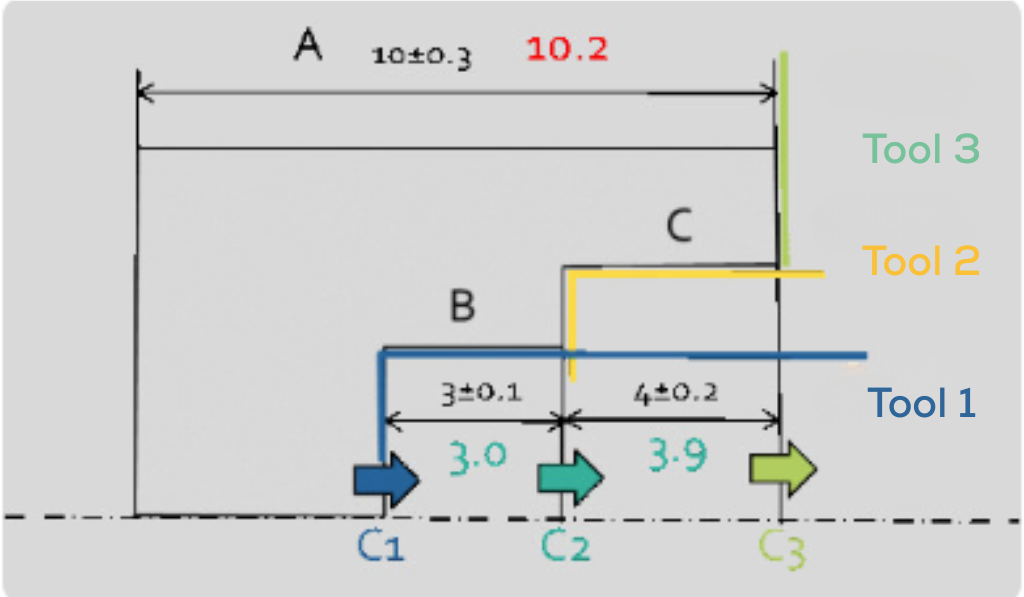
Vegyük a fenti példát. Dimenzió A 10,2-es méretű, és túllépi a tűréshatárt. A hiba kijavításához be kell állítani a szerszámot T3. A T3 azonban a méretre is hatással van C, amely jelenleg a tűréshatáron belül van. Ezért a szerszámot is be kell állítania T2, ami viszont hatással van a méretre Bés így tovább.
Az üzemeltetőnek most ki kell találnia, hogyan állítsa be T1, T2 és T3 együttesen úgy, hogy A-t visszavezessük a specifikációba anélkül, hogy B-t vagy C-t kiszorítanánk.
Ez a példa egyszerű. A valós alkatrészek gyakran több tucat jellemzővel és szerszámmal rendelkeznek, és a megfelelő kombináció kézi kiszámítása jelentős időt vehet igénybe, ráadásul nagy a hibalehetőség.
Hogyan számítja ki a Clooma az optimális beállítást?
A zárt hurkú gyártási szoftverek, mint például a Clooma, automatikusan kiszámítják az egyes szerszámok optimális beállítását. Ez egy olyan konfiguráción alapul, amely kétféle módon állítható be:
- az egyes eszközök egyedi hatásaiból, vagy
- az alkatrész 3D-s mérési fájljából.
Az egyes eszközök egyedi hatása alapján
A Clooma beállítása azt jelenti, hogy meg kell határozni, hogyan befolyásolja az egyes szerszámok eltolása a mért jellemzőket. A kérdés egyszerű: Ha megváltoztatom ezt az eltolást, melyik méretek fognak elmozdulni?
Ez csak egyszer történik meg, amikor az alkatrészt gyártásra alkalmassá teszik. Ettől kezdve a Clooma algoritmusai automatikusan kiszámítják az egyes szerszámokhoz szükséges beállítást. Például:
T1: -0,3 mm · T2: -0,3 mm · T3: -0,2 mm
Egy 3D-s mérési fájlból
A beállítás még egyszerűbb egy 3D-s mérési fájl használatával. Be kell importálni a fájlt, majd meg kell adni, hogy a gép milyen típusú korrekciókat alkalmazzon. A Clooma algoritmusai elvégzik a többit, és kiszámítják az optimális beállításokat.
Bármelyik módszert is választja, az eredmény ugyanaz: a kezelőnek már nem kell semmilyen kézi számítást elvégeznie. A megfelelő kiigazítások automatikusan megtörténnek.
2. alapelv: A folyamateltérés kijavítása
Az SPC (statisztikai folyamatszabályozás) határai
Az SPC-nél a szórásfigyelő diagramokat használják a szórás figyelemmel kísérésére. A folyamat addig tekinthető stabilnak, amíg a mérések a kontrollhatárok között maradnak. Ha egy pont kikerül ezek közül, akkor a folyamat eltérült, és ki kell igazítani.
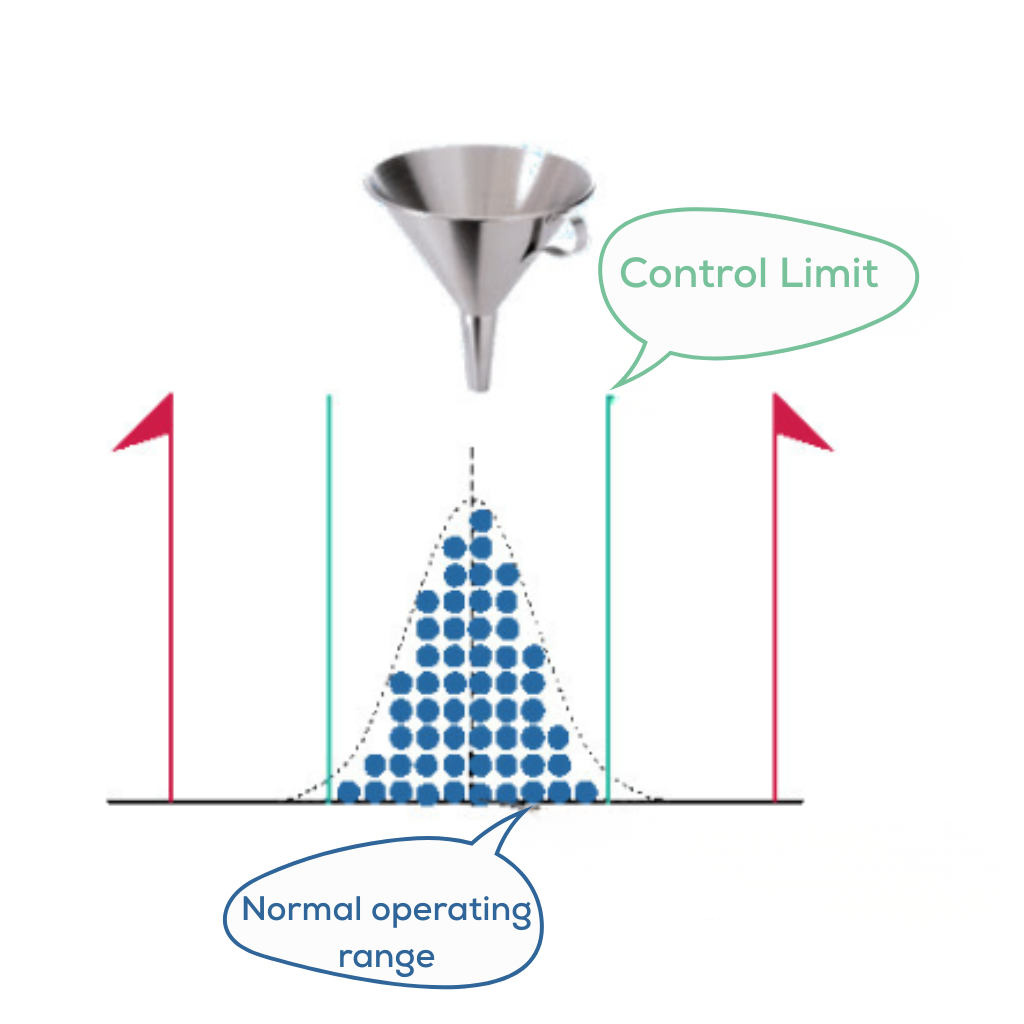
A probléma az, hogy az SPC csak akkor reagál, amikor a folyamat már jelentősen eltért a tervezettől. Az alábbi példában a folyamat egyértelműen eltérni kezdett, mégis a méréseknek csak körülbelül a fele esik a határértékeken kívülre. Mire a korrekciós intézkedés beindul, már késő.
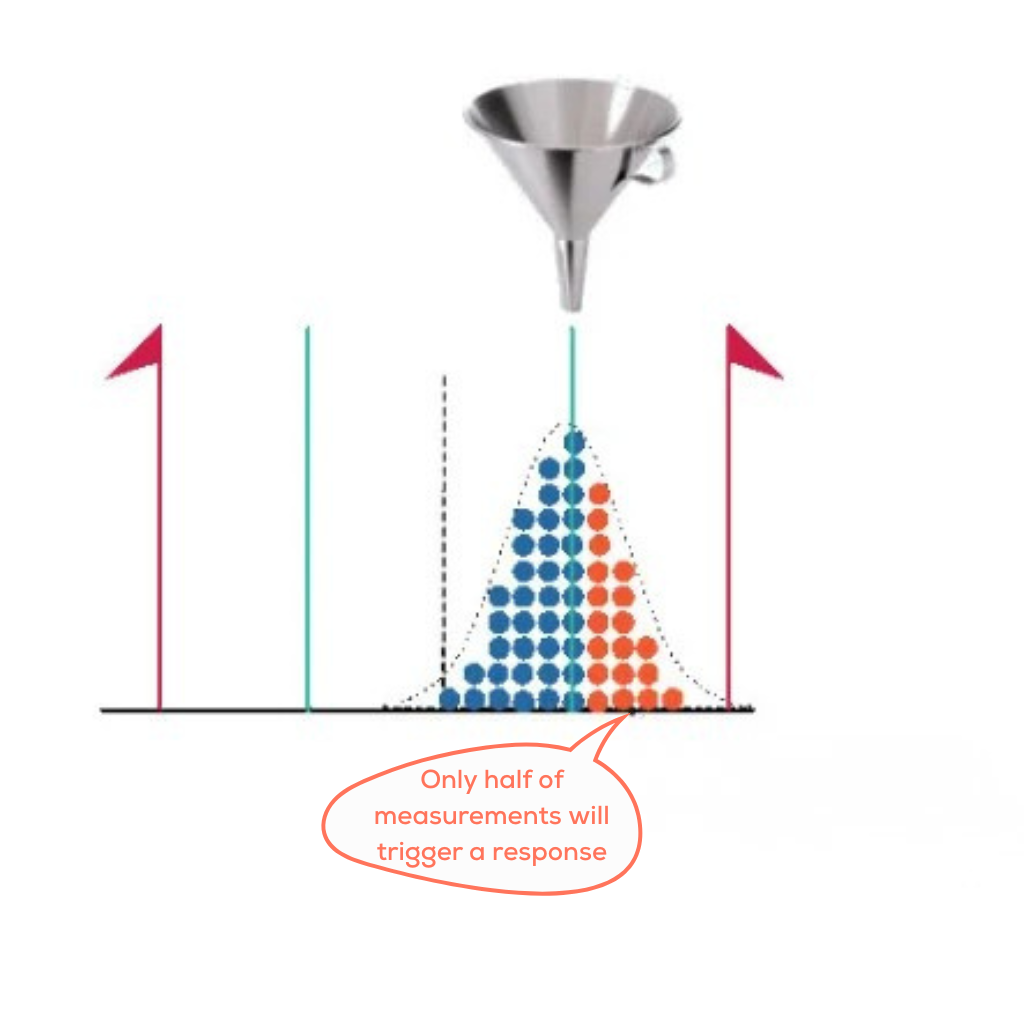
Hogyan korrigálják a csillapító funkciók a sodródást
Az SPC bináris logika alapján működik: a határon belül vagy kívül. A kiigazítások digitális kiszámítása sokkal finomabb szabályozást tesz lehetővé.
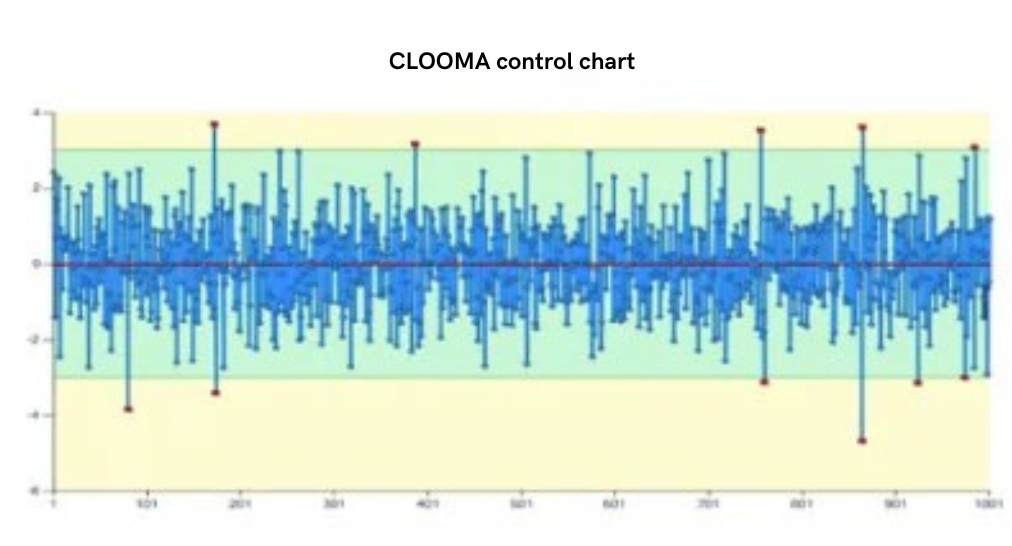
A Clooma segítségével a folyamatot minden mérés során értékelik. A szoftver a eltéréssel arányos korrekciót számít ki, az egyes új eredményeket a folyamat előzményeivel összehasonlítva. A kis véletlenszerű eltéréseket nem követik nyomon, hanem kiszűrik, míg a valódi eltérést jóval azelőtt korrigálják, hogy az elérné a tűréshatárokat.
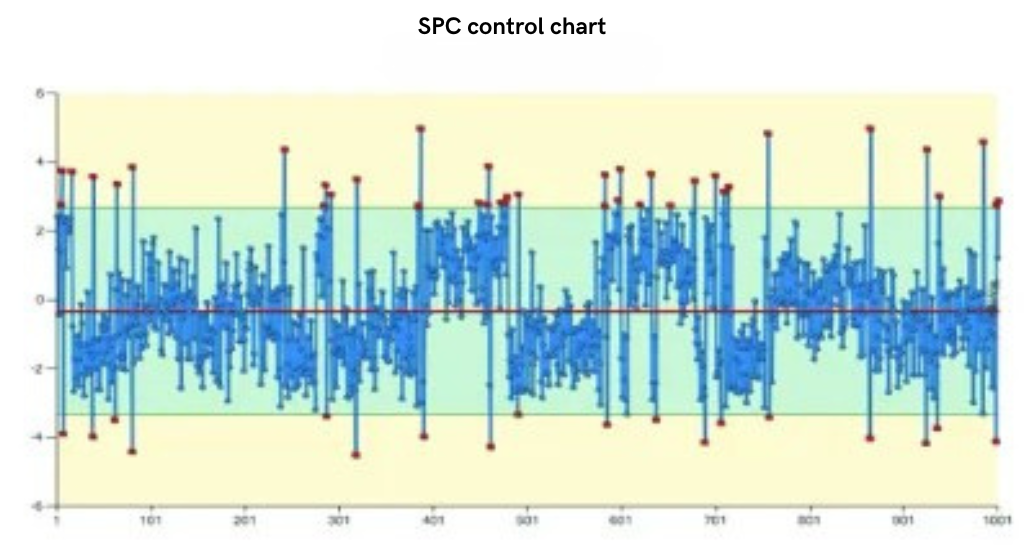
Az alábbi két diagram ugyanazt a folyamatot ábrázolja: először a hagyományos SPC segítségével figyelték meg, majd a Clooma segítségével korrigálták.
Hagyományos SPC-vel felügyelt folyamat :
Ugyanez a folyamat CLOOMA szoftverrel nyomon követhető:
A zárt ciklusú gyártás előnyei
A hagyományos folyamatirányítással összehasonlítva a zárt hurkú gyártás:
- A szerelést egyetlen alkatrészre redukálja. Az automatikus beállításnak köszönhetően egy alkatrész elegendő a gép beállításához. Például egy hajtóműház beállítása, amely korábban fél napot vett igénybe, most körülbelül 30 perc alatt, egyetlen gyártási ciklus alatt elvégezhető.
- A maradékot levágja. Kevesebb beállítási alkatrész és kevesebb tűréshatáron kívüli alkatrész a gyártás során. A LISI például 95%-vel csökkentette a selejtarányát.
- Javítja a folyamatképességet. A kritikus jellemzők esetében 1,33 feletti Ppk-értékek elérhetővé válnak.
- Képes kezelni a komplexitást. Egyszerre több tucat, sőt akár több száz jellemzőt is figyelnek, és az eltérések közötti összefüggéseket automatikusan kiszámítják.
- Kiküszöböli az emberi hibákat. Nincs többé számítási vagy jelzési hiba, és minden műszakban és csapatban ugyanaz a kiigazítási logika érvényesül.
- Gyorsan elsajátítható. A kezelőket egy nap alatt ki lehet képezni.
Következtetés
A folyamatbeállítás automatizálásával a zárt hurkú gyártás olyan minőségi szintet ér el, amelyet a kézi módszerek és a hagyományos SPC nem képesek elérni, miközben felszabadítja a beállítások és korrekciók miatt elvesztegetett gépi időt.
A Clooma-t ezekre az elvekre alapozva fejlesztették ki a semmiből. Akár egy összetett alkatrész vezérlésére van szükség, akár egy eltérő folyamatot kell a tűréshatáron belül tartani, a rendszer mentesíti a kezelőt a számítások terhétől, és új módszert vezet be a folyamatirányításra a gyártócsarnokban.
Van még kérdése?
Olvassa el a GYIK vagy lásd a LISI esettanulmány.
Menjünk... beszélj a gyáradról