Che cos'è la produzione a ciclo chiuso?
PARLA CON I NOSTRI ESPERTILa produzione a ciclo chiuso è un metodo di controllo del processo produttivo in cui le misurazioni dei pezzi vengono automaticamente trasformate in correzioni da applicare alla macchina. Il pezzo viene misurato, vengono calcolate le regolazioni necessarie e queste vengono applicate alla macchina, chiudendo così il ciclo tra misurazione e produzione.
Si basa sul SPC (Controllo statistico di processo), ma fa un passo in più: invece di limitarsi a rilevare quando un processo subisce una deviazione, calcola e applica la correzione. L’approccio di Clooma è stato sviluppato sulla base delle ricerche del professor Maurice Pillet e il SYMME laboratorio presso l'Università della Savoia Mont Blanc in Francia.
Nella lavorazione meccanica, la produzione a ciclo chiuso si basa su due principi:
- Gestione di processi complessi, gestendo la correzione simultanea di decine di offset degli utensili
- Correzione della deriva del processo, tramite funzioni di smorzamento che reagiscono alla deriva effettiva, non alla variazione normale
Produzione a ciclo chiuso: tre significati, un unico obiettivo
Il termine «produzione a ciclo chiuso» viene utilizzato in diversi contesti:
- Economia circolare: riutilizzare gli scarti e i prodotti a fine vita come materia prima.
- Gestione del ciclo di vita del prodotto: reintegrare i dati relativi alla produzione e al campo nella progettazione del prodotto.
- Controllo di processo: reinserire i dati relativi alle misurazioni nelle impostazioni della macchina durante la produzione.
Questo articolo si concentra sul terzo significato, applicato alla lavorazione di precisione, dove il controllo a circuito chiuso riduce direttamente gli scarti e i tempi di attrezzaggio.
Come funziona la produzione a ciclo chiuso nella lavorazione meccanica?
In un'officina meccanica, la produzione a ciclo chiuso si svolge secondo un ciclo semplice:
- Misura. L'operatore misura uno o più pezzi utilizzando le attrezzature di misurazione dell'officina.
- Calcola. Il software analizza i risultati rispetto alle tolleranze e alla cronologia del processo e calcola le regolazioni necessarie.
- Esatto. Gli offset degli utensili vengono ritrasmessi al CNC, senza necessità di calcoli o inserimenti manuali.
L'operatore non deve più calcolare quali offset modificare né di quanto. È il software a farlo, in modo coerente, ad ogni turno.
Principio 1: gestione di processi complessi
Perché la regolazione manuale è così difficile?
Nei pezzi complessi, le quote sono interdipendenti: la modifica dell’offset di un utensile influisce contemporaneamente su diverse caratteristiche. La configurazione della macchina si trasforma ben presto in un vero e proprio rompicapo.
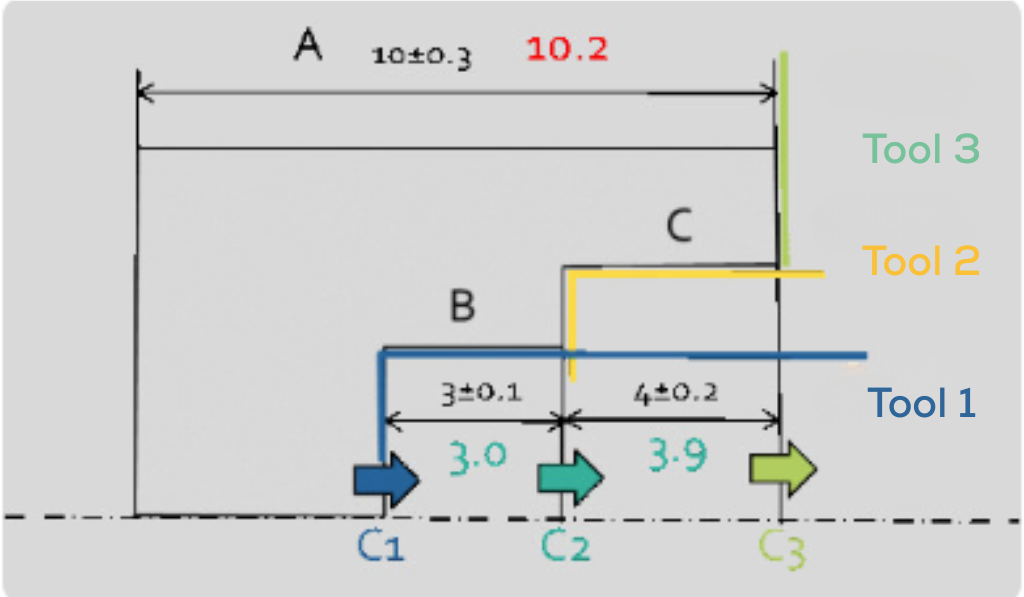
Prendiamo l'esempio sopra riportato. Dimensione A misura 10,2 ed è fuori tolleranza. Per correggerlo, è necessario regolare l'utensile T3. Ma il T3 influisce anche sulla dimensione C, che attualmente rientra nei limiti di tolleranza. Pertanto è necessario regolare anche l'utensile T2, il che a sua volta influisce sulla dimensione Be così via.
L'operatore deve ora capire come adeguarsi T1, T2 e T3 lavorare insieme per riportare A entro i limiti specificati senza far uscire B o C dai limiti.
Questo esempio è semplice. I pezzi reali presentano spesso decine di caratteristiche e utensili, e individuare manualmente la combinazione giusta può richiedere molto tempo, con un elevato rischio di errore.
In che modo Clooma calcola la regolazione ottimale?
I software di produzione a ciclo chiuso, come Clooma, calcolano automaticamente la regolazione ottimale per ogni utensile. Si basano su una configurazione che può essere impostata in due modi:
- dall'impatto individuale di ciascuno strumento, oppure
- da un file di misurazione 3D del pezzo.
Dall'impatto individuale di ciascuno strumento
Configurare Clooma significa definire in che modo l'offset di ciascuno strumento influisca sulle caratteristiche misurate. La domanda da porsi è semplice: Se modifico questo offset, quali dimensioni cambieranno?
Questo viene fatto una sola volta, al momento dell’industrializzazione del pezzo. Da quel momento in poi, gli algoritmi di Clooma calcolano automaticamente la regolazione necessaria per ogni utensile. Ad esempio:
T1: -0,3 mm · T2: -0,3 mm · T3: -0,2 mm
Da un file di misurazione 3D
La configurazione è ancora più semplice con un file di misurazione 3D. Basta importare il file e specificare quali tipi di correzione deve applicare la macchina. Gli algoritmi di Clooma si occupano del resto e calcolano le impostazioni ottimali.
Qualunque sia il metodo scelto, il risultato è lo stesso: l'operatore non deve più effettuare alcun calcolo manuale. Le correzioni necessarie vengono applicate automaticamente.
Principio 2: Correzione della deriva del processo
I limiti dell'SPC (Controllo Statistico di Processo)
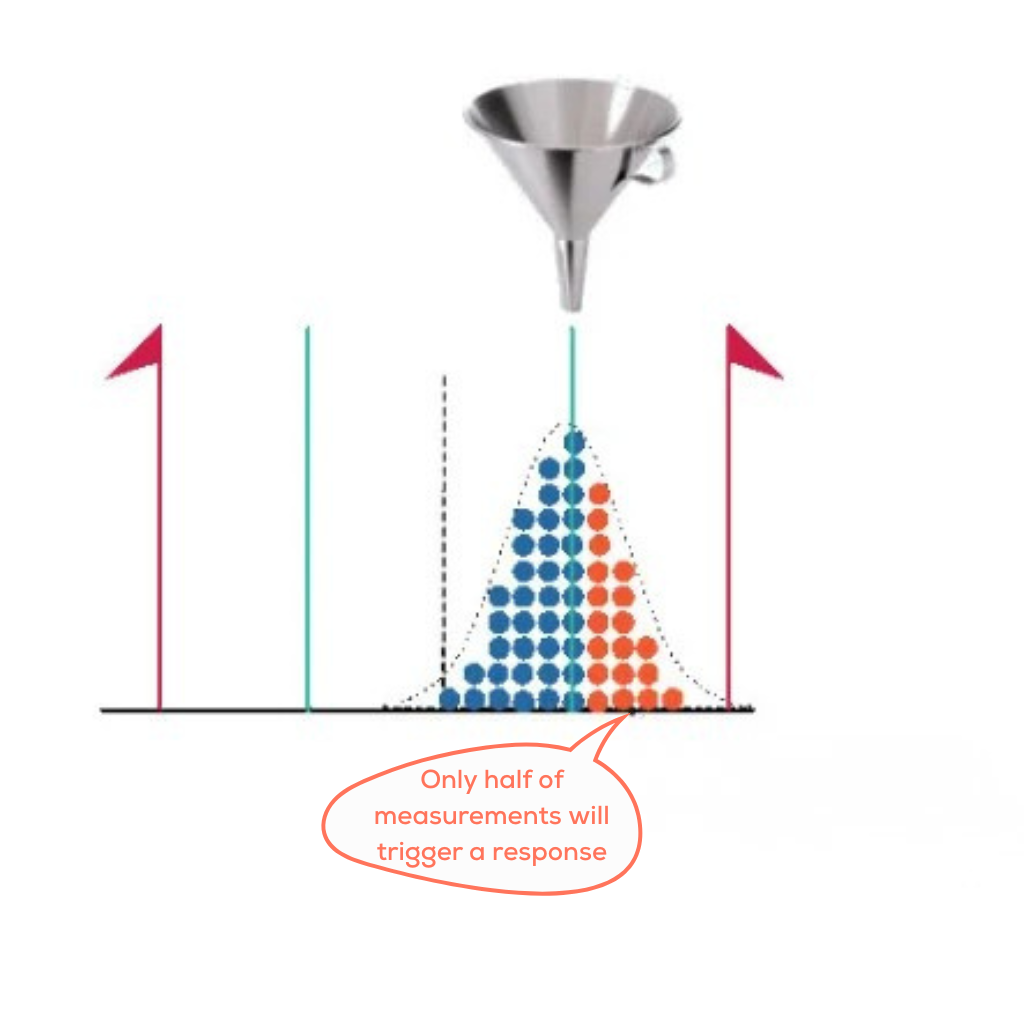
Con l'SPC, si utilizzano i grafici di controllo per monitorare la variazione. Il processo è considerato stabile fintanto che le misurazioni rimangono entro i limiti di controllo. Quando un punto esce da tali limiti, il processo ha subito una deriva e deve essere corretto.
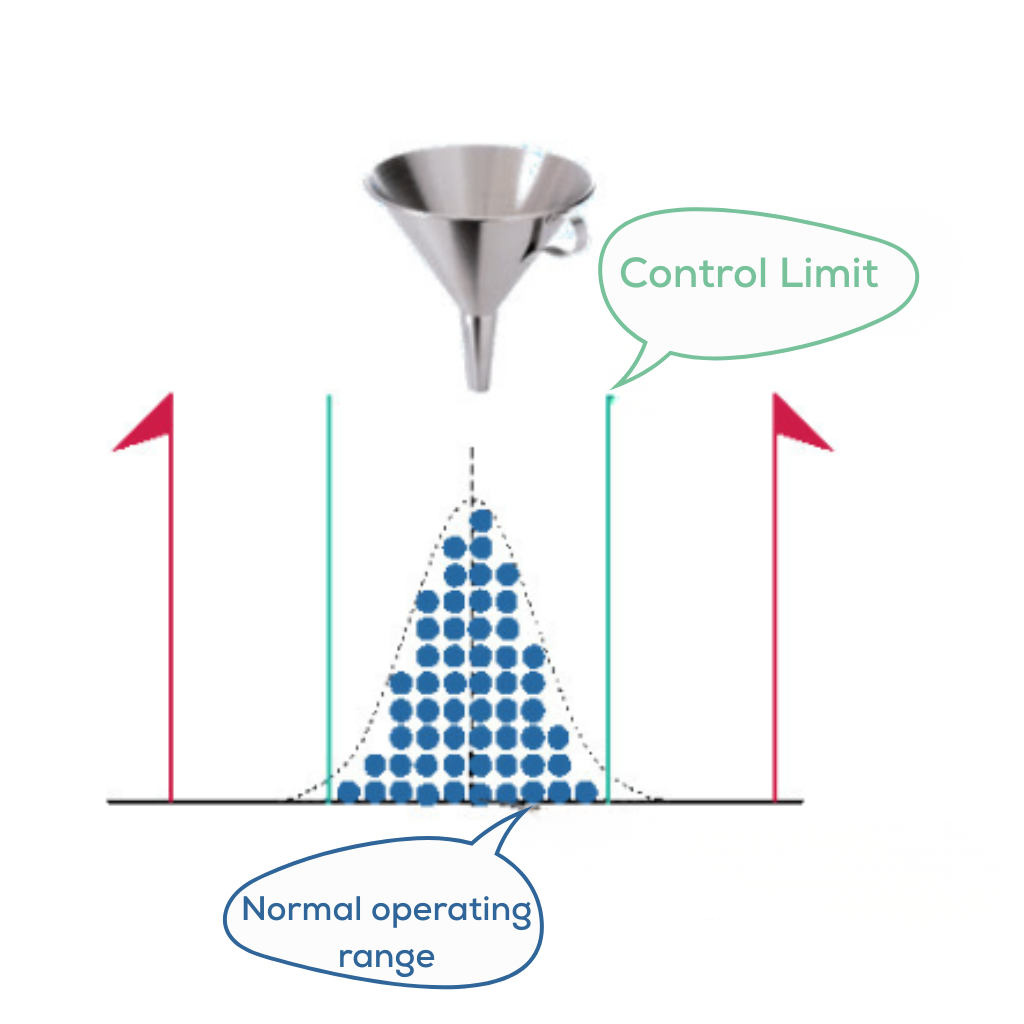
Il problema è che l'SPC interviene solo quando il processo ha già subito una deviazione significativa. Nell'esempio riportato di seguito, il processo ha chiaramente iniziato a deviare, eppure solo circa la metà delle misurazioni rientra fuori dai limiti. Quando viene avviata l'azione correttiva, è già troppo tardi.
In che modo le funzioni di smorzamento correggono la deriva
L'SPC funziona secondo una logica binaria: dentro o fuori dai limiti. Il calcolo digitale delle correzioni consente un controllo molto più preciso.
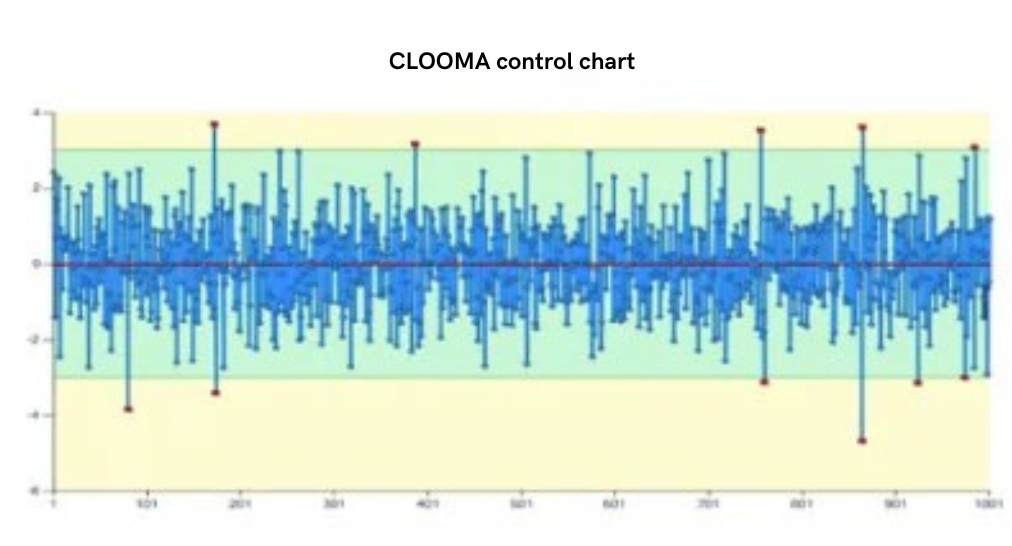
Con Clooma, il processo viene valutato ad ogni misurazione. Il software calcola una correzione proporzionale alla deriva, ponderando ogni nuovo risultato in base alla cronologia del processo. Le piccole variazioni casuali vengono smorzate anziché seguite, mentre la deriva reale viene corretta ben prima che raggiunga i limiti di tolleranza.
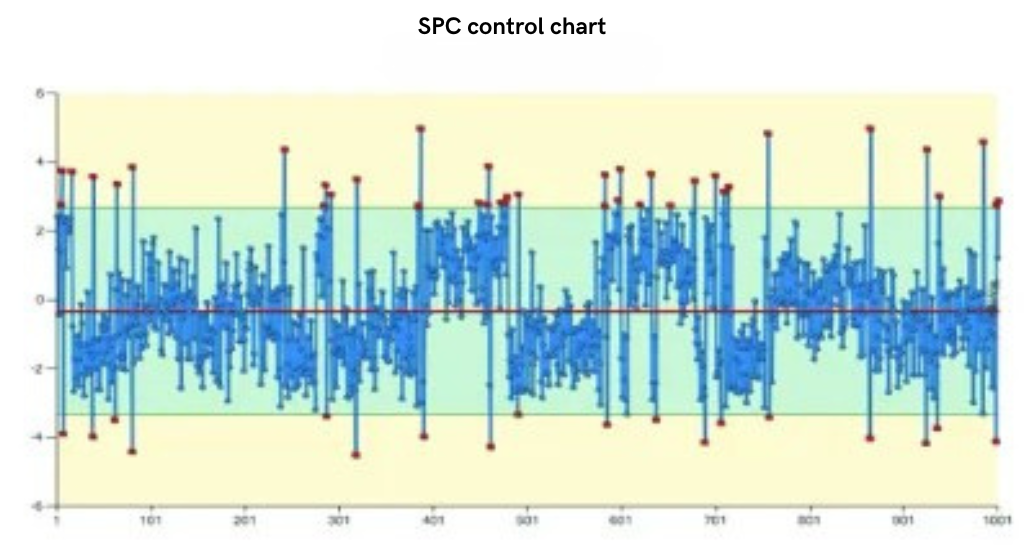
I due grafici riportati di seguito mostrano lo stesso processo, monitorato inizialmente con l’SPC tradizionale e poi corretto con Clooma.
Processo monitorato con SPC tradizionale :
Stesso processo monitorato con il software CLOOMA :
Vantaggi della produzione a ciclo chiuso
Rispetto al controllo di processo tradizionale, la produzione a ciclo chiuso:
- Riduce l'assemblaggio a un unico componente. Grazie alla regolazione automatica, è sufficiente un solo pezzo per configurare la macchina. Ad esempio, un alloggiamento del cambio che prima richiedeva mezza giornata per essere configurato ora può essere regolato in circa 30 minuti, ovvero un singolo ciclo di produzione.
- Taglia gli scarti. Meno componenti di configurazione e meno pezzi fuori tolleranza nella produzione. LISI, ad esempio, ha ridotto il proprio tasso di scarti del 95%.
- Migliora la capacità di processo. Diventa possibile ottenere valori Ppk superiori a 1,33 sulle caratteristiche critiche.
- Gestisce la complessità. Vengono monitorate contemporaneamente decine, se non centinaia, di caratteristiche e le relazioni tra gli scostamenti vengono calcolate automaticamente.
- Elimina l'errore umano. Niente più errori di calcolo o di segno, e la stessa logica di regolazione per ogni turno e ogni squadra.
- È facile da imparare. Gli operatori possono essere formati in un solo giorno.
Conclusione
Grazie all’automazione della regolazione dei processi, la produzione a ciclo chiuso raggiunge livelli di qualità che i metodi manuali e l’SPC tradizionale non sono in grado di garantire, liberando al contempo il tempo macchina perso per le operazioni di configurazione e correzione.
Clooma è stato progettato fin dall’inizio sulla base di questi principi. Che si tratti di controllare un pezzo complesso o di mantenere un processo instabile entro i limiti di tolleranza, il sistema solleva l’operatore dall’onere dei calcoli e introduce un nuovo modo di gestire il controllo di processo nella vostra officina.
Hai altre domande?
Leggi il nostro Domande frequenti oppure consulta il Caso di studio LISI.
Facciamo parlate della vostra fabbrica